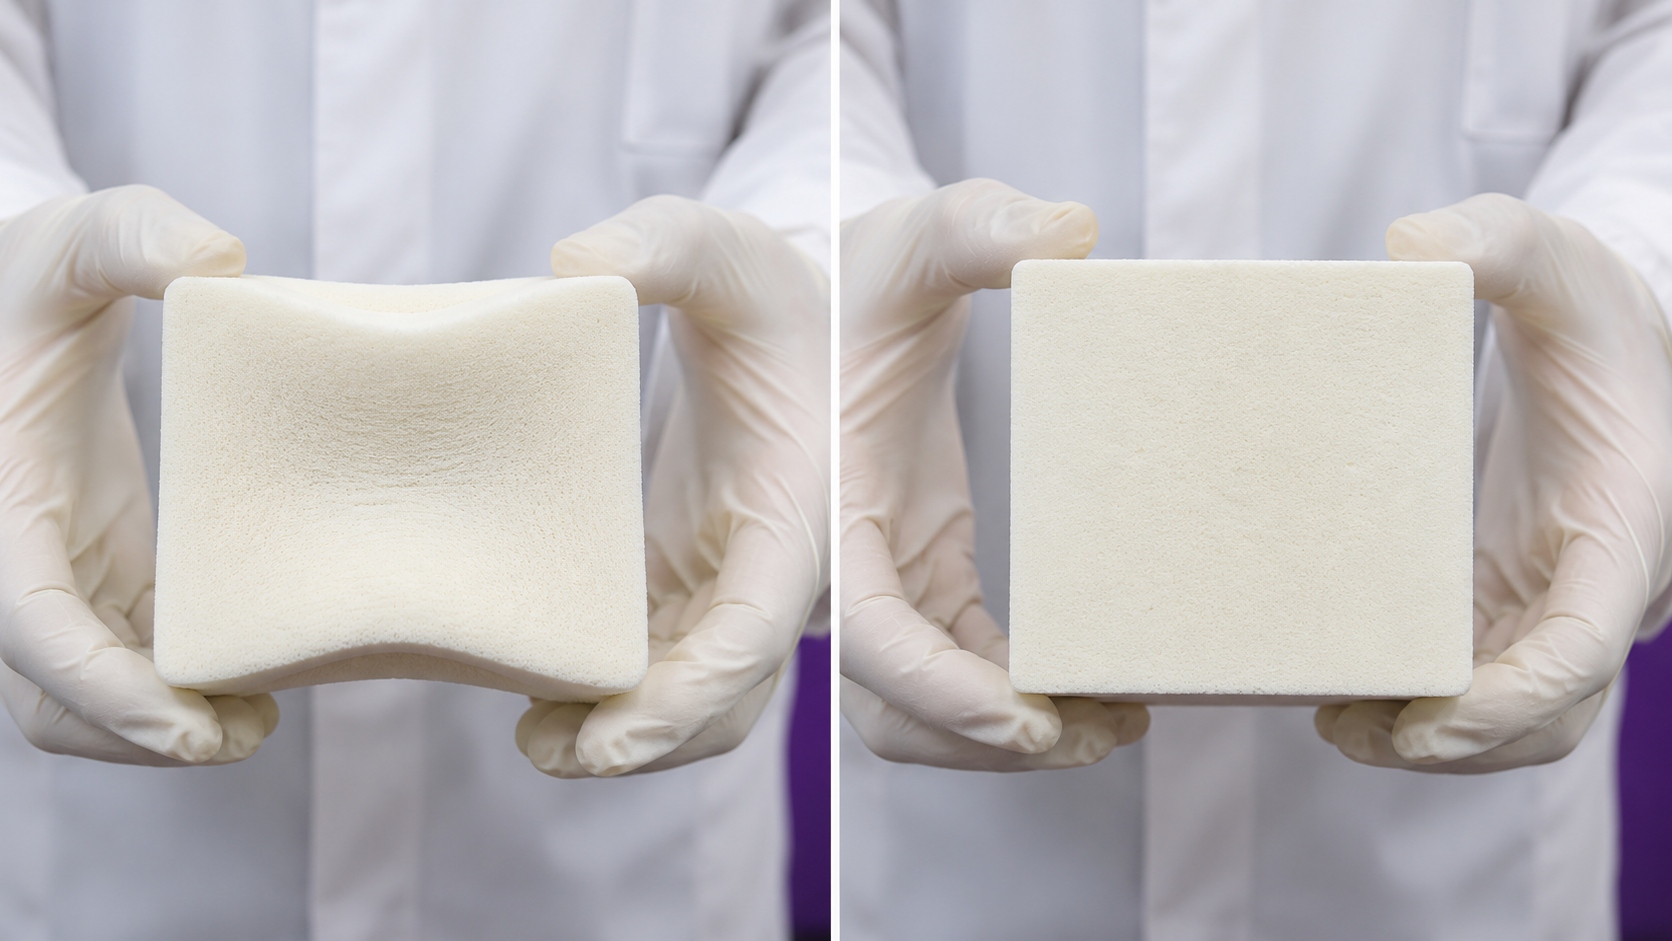
جمعشدگی در فوم سخت فقط یک ایراد ظاهری نیست؛ میتواند نشانه ناپایداری در پنجره فرآیند، ساختار سلولی یا تصمیم خرید مواد باشد. در این راهنما مسیر تشخیص برای مدیر تولید، واحد R&D و کنترل کیفیت طوری طراحی شده که قبل از تغییر فرمول، داده واقعی خط و الگوی عیب بررسی شود.
۱. ابتدا زمان و الگوی جمعشدگی را مشخص کنید
یک مشاهده کلی مانند «قطعه جمع شده» برای تصمیم فنی کافی نیست. محل، زمان و شدت تغییر ابعاد باید ثبت شود.
- بلافاصله پس از دمولد: احتمال ناکافیبودن استحکام اولیه یا نامتناسببودن زمان خروج از قالب بیشتر است.
- در دوره خنکشدن: اختلاف فشار داخل و خارج سلول و انقباض حرارتی باید بررسی شوند.
- پس از انبارش: ساختار سلولی، تبادل گاز و شرایط آزمون یا نگهداری اهمیت بیشتری پیدا میکنند.
۲. فشار داخل سلول و استحکام شبکه پلیمری
در فوم سلولبسته، پایداری ابعادی به تعادل میان فشار گاز داخل سلول و مقاومت ساختار پلیمری وابسته است.
پژوهشهای منتشرشده درباره فومهای سخت سلولبسته نشان میدهند که خروج CO₂ از سلول و ایجاد اختلاف فشار میتواند به جمعشدگی منجر شود، بهویژه زمانی که دیواره سلولی و شبکه فوم مقاومت کافی نداشته باشند.
- اندازه و یکنواختی سلول
- سلولهای بزرگتر و دیوارههای نازکتر میتوانند تبادل گاز و حساسیت به تغییر شکل را افزایش دهند.
- استحکام ماتریس
- شبکهای که هنوز به استحکام کافی نرسیده، در برابر اختلاف فشار داخلی و خارجی مقاومت کمتری دارد.
- دانسیته
- دانسیته بر مقدار ماده سازنده دیوارهها و خواص مکانیکی اثر دارد، اما بهتنهایی علت یا راهحل قطعی جمعشدگی نیست.
۳. عوامل فرمولاسیون را در کنار ساختار فوم بررسی کنید
تغییر فرمول بدون داده فرآیندی میتواند علت اصلی را پنهان کند. ارزیابی باید با مشخصات سیستم، نتایج آزمون و ساختار سلولی انجام شود.
تعادل واکنش دمش و ژل
سرعت تولید گاز و سرعت ایجاد شبکه باید با هندسه قطعه و فرآیند هماهنگ باشند. تفسیر زمانهای کرم، ژل و بدونچسبندگی باید بر اساس برگه فنی و آزمون خط همان سیستم انجام شود.
عامل دمنده و آب فرمول
نوع و مقدار عامل دمنده بر ترکیب گاز سلول، ساختار فوم و رفتار پیرشدن اثر میگذارد. تغییر این بخش بدون بازاعتبارسنجی سیستم میتواند پایداری ابعادی را تغییر دهد.
ایندکس و شبکه پلیمری
ایندکس بر ساختار شبکه و خواص مکانیکی اثر دارد، اما مقدار مناسب باید از طراحی سیستم و مشخصات محصول گرفته شود؛ عدد عمومی برای همه کاربردها قابل اتکا نیست.
۴. دمای مواد و قالب، کیور و زمان دمولد
دما و زمان بر ویسکوزیته، اختلاط، سرعت واکنش و استحکام قطعه هنگام خروج از قالب اثر میگذارند.
- دمای مواد: باید در نقطه مصرف و در بازه تعریفشده برای سیستم کنترل شود؛ تغییر دما میتواند ویسکوزیته و نسبت واقعی خروجی ماشین را تغییر دهد.
- دمای قالب یا فیسر: بر انتقال حرارت، جریان فوم، واکنش و آمادگی قطعه برای دمولد اثر دارد.
- زمان دمولد: باید بر اساس دمای واقعی، هندسه قطعه و رسیدن فوم به استحکام کافی تعیین شود، نه فقط زمان اسمی دستگاه.
۵. نسبت اجزا، اختلاط، وزن شات و ونتینگ
تولید صنعتی فوم سخت به تمپرکردن مواد، اندازهگیری دقیق، اختلاط یکنواخت و توزیع مناسب فوم در قالب یا خط وابسته است.
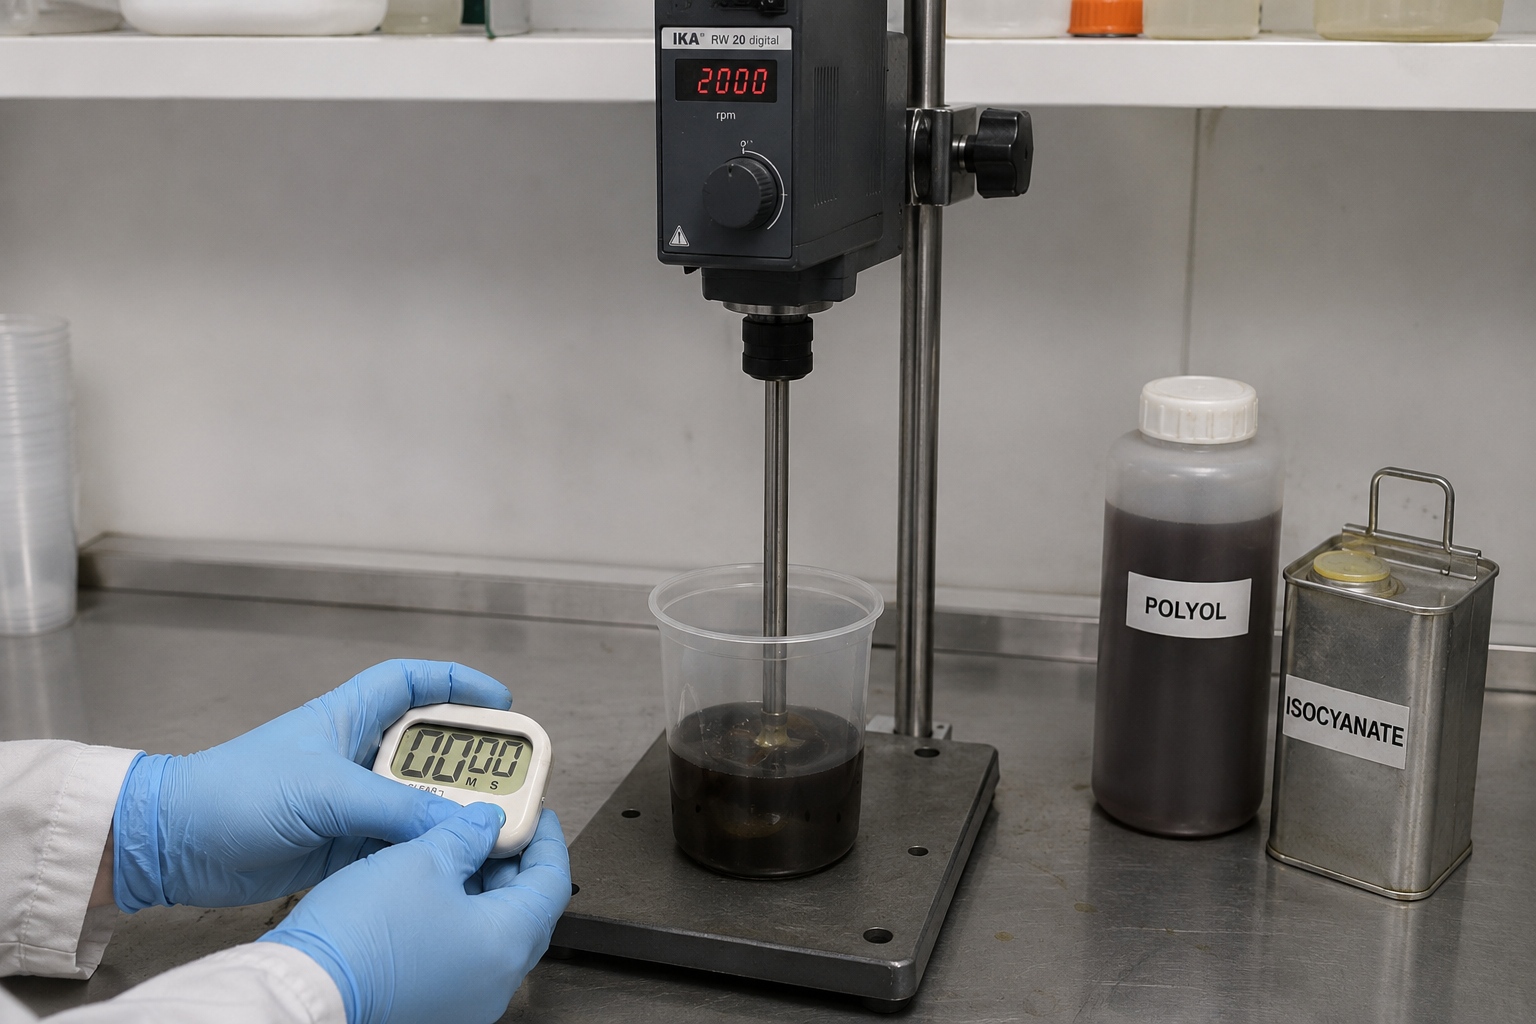
- نسبت واقعی: خروجی پمپها را با روش کالیبراسیون تأییدشده خط بررسی کنید.
- اختلاط: آلودگی یا فرسودگی میکسهد میتواند ساختار موضعی نامنظم ایجاد کند.
- وزن شات و توزیع: مقدار و مسیر تزریق باید با حجم، هندسه و ونتینگ قطعه هماهنگ باشد.
- ونتینگ: خروج هوای محبوس و کنترل فشار در نقاط انتهایی قالب باید بررسی شود.
۶. مسیر مرحلهای عیبیابی
در هر مرحله فقط یک فرضیه را بررسی کنید تا اثر تغییر قابل ردیابی باشد.
| مرحله | داده یا آزمون | هدف بررسی | تصمیم بعدی |
|---|---|---|---|
| ۱ | زمان، محل و شدت تغییر ابعاد | تفکیک عیب هنگام دمولد، خنکشدن یا پیرشدن | ثبت ابعاد و شرایط آزمون |
| ۲ | دانسیته، ساختار و یکنواختی سلول | ارزیابی توان ساختار برای حفظ فشار و ابعاد | مقایسه نمونه سالم و معیوب |
| ۳ | زمانهای واکنش و مشخصات فرمول | بررسی هماهنگی دمش، ژل و کیور | مقایسه با پنجره سیستم |
| ۴ | دمای مواد، قالب و زمان دمولد | بررسی ویسکوزیته، واکنش و استحکام اولیه | ثبت چند بچ و تحلیل روند |
| ۵ | نسبت، شات، اختلاط و ونتینگ | بررسی تکرارپذیری ماشین و توزیع فوم | کالیبراسیون و نمونه شاهد |
۷. مقایسه سناریوها در شبیهساز جمعشدگی
شبیهساز برای مقایسه جهت تغییر پارامترها و اولویتبندی بررسیهاست؛ جایگزین آزمون خط، دیتاشیت یا تأیید آزمایشگاهی نیست.
- اثر نسبی دمای قالب و زمان دمولد را در سناریوهای مختلف مقایسه کنید.
- ریسک دانسیته پایین و استحکام ناکافی ساختار را بررسی کنید.
- نتیجه شبیهسازی را با داده واقعی خط و نمونه شاهد تطبیق دهید.
۸. پرسشهای متداول
آیا جمعشدگی همیشه به دلیل دانسیته پایین است؟
خیر. دانسیته یکی از متغیرهاست؛ ساختار سلولی، فشار گاز، میزان کیور و شرایط فرآیند نیز باید بررسی شوند.
چرا قطعه پس از دمولد تغییر ابعاد میدهد؟
اگر شبکه فوم هنگام خروج از قالب هنوز استحکام کافی نداشته باشد یا فشار داخل سلول در دوره خنکشدن کاهش یابد، تغییر ابعاد ممکن است رخ دهد.
پیش از تغییر فرمول چه چیزهایی را کنترل کنیم؟
نسبت واقعی اجزا، وزن شات، اختلاط، دمای مواد و قالب، زمانهای واکنش، زمان دمولد، ونتینگ و روند تغییر ابعاد را ثبت کنید.
منابع فنی اصلی
چارچوب علمی این صفحه بر منابع زیر استوار است. حدود پذیرش و تنظیمات اجرایی باید از مشخصات سیستم و استاندارد پروژه گرفته شوند.