در فوم نرم قالبی، آب معمولاً بخشی از سامانه دمش شیمیایی است و خواصی مانند دانسیته، سختی و میرایی با ترکیب مواد و پارامترهای فرآیند تنظیم میشوند. به همین دلیل، تحلیل یک عیب باید همزمان فرمول، دمای مواد و قالب، نسبت تزریق، اختلاط، شات، ونتینگ و زمان دمولد را پوشش دهد.
۱. چرا فرمول ثابت همیشه خروجی ثابت ایجاد نمیکند؟
فرمول، نقطه شروع است؛ اما دستگاه و قالب تعیین میکنند نسبت مواد، انتقال حرارت و گسترش فوم چگونه در قطعه واقعی اجرا شود.
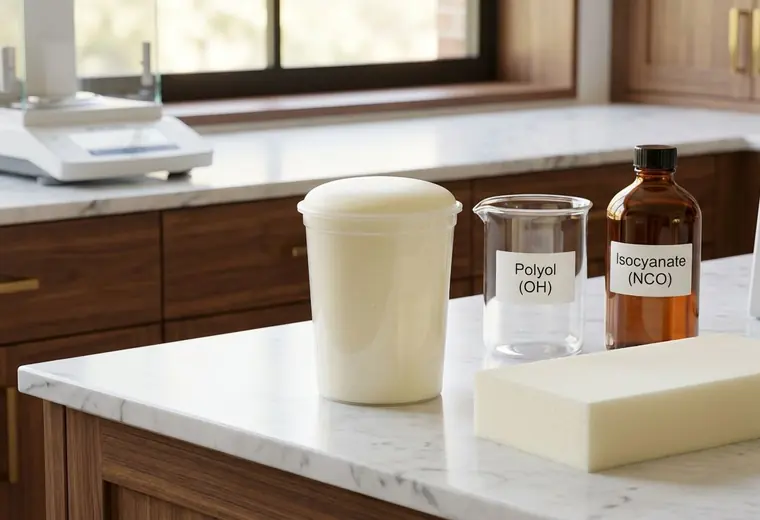
در فوم نرم قالبی، همزمان واکنش تشکیل پلیمر و واکنش دمش رخ میدهد. خروج از شرایط تأییدشده میتواند زمانهای واکنش، ساختار سلولی، سطح قطعه و خواص مکانیکی را تغییر دهد؛ حتی وقتی نام مواد و نسبت اسمی فرمول ثابت ماندهاند.
- دانسیته بهتنهایی کافی نیست: سختی، برگشتپذیری و میرایی به ساختار سلولی و تاریخچه فرآیند نیز وابستهاند.
- نسبت اسمی با نسبت واقعی ماشین یکی نیست: کالیبراسیون، دمای مواد و عملکرد پمپها باید کنترل شوند.
- نمونه موفق، پنجره پایدار نیست: تصمیم صنعتی باید بر تکرارپذیری در چند شیفت و چند بچ استوار باشد.
۲. متغیرهای اصلی در پایداری فوم نرم قالبی
بازه قابل قبول هر متغیر به گرید، قطعه، قالب و تجهیزات وابسته است؛ بنابراین اعداد عمومی جایگزین برگه فنی سیستم نیستند.
رطوبت و آب فرمول
آب در بسیاری از فومهای نرم قالبی، عامل دمش شیمیایی رایج است. مقدار آب طراحیشده در جزء رزین با رطوبت ناخواسته مواد، هوا یا تجهیزات یکسان نیست. آلودگی رطوبتی میتواند تعادل واکنش و یکنواختی سلولها را تغییر دهد.
دمای مواد و نسبت واقعی تزریق
تغییر دمای مواد، ویسکوزیته و رفتار اندازهگیری ماشین را تغییر میدهد. مستندات Covestro تأکید میکنند که کالیبراسیون باید در دمای فرآیند انجام شود و تغییر دما میتواند نسبت واقعی ماشین را جابهجا کند.
اختلاط، شات و اندازهگیری
در فرآیندهای تزریق واکنشی، اجزا بهصورت دقیق اندازهگیری و در هد اختلاط ترکیب میشوند. نوسان فشار، آلودگی هد یا کالیبراسیون نامناسب میتواند به اختلاف موضعی کیفیت منجر شود.
دمای قالب، ونتینگ و دمولد
دمای نامناسب قالب میتواند سطح و خروج قطعه را مختل کند. ونتینگ برای خروج هوای جابهجاشده توسط فوم ضروری است و زمان دمولد نیز باید با واکنش همان سیستم و دمای واقعی قالب هماهنگ باشد.
۳. عیب را به یک متغیر نسبت ندهید؛ تعاملها را بررسی کنید
رابطههای زیر مسیر تشخیص را نشان میدهند؛ آنها علت قطعی برای همه خطوط نیستند و باید با دادههای واقعی تأیید شوند.
- رطوبت ناخواسته + اختلاط یا نسبت ناپایدار
- میتواند زمانهای واکنش و یکنواختی سلول را تغییر دهد و تشخیص علت را دشوارتر کند.
- دمای مواد + کالیبراسیون ماشین
- اگر دما پس از کالیبراسیون تغییر کند، نسبت واقعی خروجی ممکن است با نسبت هدف فاصله بگیرد.
- دمای قالب + زمان دمولد
- تصمیم دمولد باید بر اساس وضعیت واکنش و دمای واقعی قالب باشد، نه فقط زمان ثابت تقویمی.
- شات و الگوی تزریق + ونتینگ
- پرشدگی قالب و خروج هوا به هندسه قطعه و محل ونتها وابسته است.
۴. مسیر کنترل؛ از ثبت داده تا آزمون محدود
اصلاح فرآیند باید مرحلهای، مستند و هماهنگ با دستورالعمل سیستم و تجهیزات انجام شود.
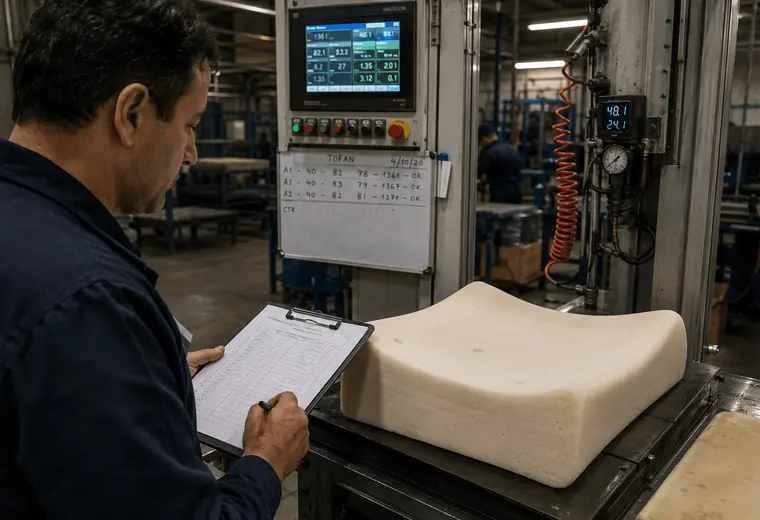
- خط مبنا تعریف کنید: شماره بچ، مشخصات مواد، دمای مواد، دمای قالب، نسبت واقعی، وزن شات، زمانهای واکنش و نرخ قطعه مردود ثبت شوند.
- کالیبراسیون را با دمای فرآیند تطبیق دهید: تغییر دما پس از کالیبراسیون میتواند نتیجه را تغییر دهد.
- عیب را طبقهبندی کنید: عیب سطح، اختلاف وزن، تغییر سختی، پارگی هنگام دمولد یا ناپایداری ابعادی باید جداگانه ثبت شوند.
- در هر آزمون یک متغیر را تغییر دهید: نتیجه باید با نمونه مرجع و معیار پذیرش قطعه مقایسه شود.
- پنجره تأییدشده را مستند کنید: هدف تولید یک قطعه خوب نیست؛ هدف حفظ کیفیت در تولید تکرارشونده است.
۵. شبیهساز اثر رطوبت؛ ابزار مقایسه سناریوها
شبیهساز برای مشاهده روابط احتمالی میان رطوبت، دما و پایداری فرآیند طراحی شده است؛ این ابزار جایگزین آزمون خط، مشخصات سیستم یا تأیید آزمایشگاهی نیست.
 ورود به شبیهساز
- مقایسه سناریوهای رطوبت و دمای فرآیند
- مشاهده اثر همزمان چند متغیر در مسیر تشخیص
- اولویتبندی دادههایی که باید در خط ثبت شوند
- آمادهسازی گفتوگوی فنی پیش از آزمون کنترلشده
۶. اطلاعات لازم برای بررسی فنی خط
برای اینکه بررسی از حدس فاصله بگیرد، اطلاعات زیر را همراه با شرح عیب آماده کنید.
- نوع محصول، قالب و مشخصات کیفی مورد انتظار
- نام سیستم و شماره بچ اجزا
- دمای مواد، دمای چند نقطه قالب و شرایط محیط
- نسبت واقعی ماشین، وزن شات و زمانهای واکنش
- زمان دمولد، نرخ ضایعات و تصویر عیب
پرسشهای متداول
آیا تغییر دانسیته همیشه از فرمولاسیون ناشی میشود؟
خیر. دمای مواد و قالب، نسبت واقعی تزریق، کیفیت اختلاط، وزن شات، ونتینگ و زمان دمولد نیز میتوانند خروجی را تغییر دهند.
چرا رطوبت در فوم نرم مهم است؟
آب در بسیاری از فومهای نرم قالبی بخشی از سامانه دمش شیمیایی است، اما رطوبت کنترلنشده میتواند تعادل واکنش و یکنواختی ساختار سلولی را تغییر دهد.
آیا شبیهساز جای آزمون خط تولید را میگیرد؟
خیر. شبیهساز برای مقایسه سناریوها و اولویتبندی مسیر عیبیابی است؛ نقطه تنظیم نهایی باید با آزمون کنترلشده تأیید شود.