این مقاله برای چه کسی نوشته شده است؟
اگر قرار است در پروژه بعدی، هم کیفیت عایقکاری حفظ شود و هم هزینه اجرا و انرژی کنترل شود، این پنج خطا همان چیزهایی هستند که باید روی آنها حساس باشید.
مدیران پروژه، تولید و R&D در پروژههای سردخانه، سقف سوله و مخازن عایقشده و دیگر پروژه های مرتبط .. .
تبدیل خطاهای مبهم «کیفی» به چند شاخص قابلاندازهگیری در پروژه: دانسیته، ضخامت، چسبندگی و تنظیمات دستگاه.
در پایان، یک ماتریس ساده خواهید داشت که میگوید «اگر این نشانه را دیدید، این پارامتر را چک کنید».
۱. چرا خطاهای کوچک، قبض انرژی را دو برابر میکنند؟
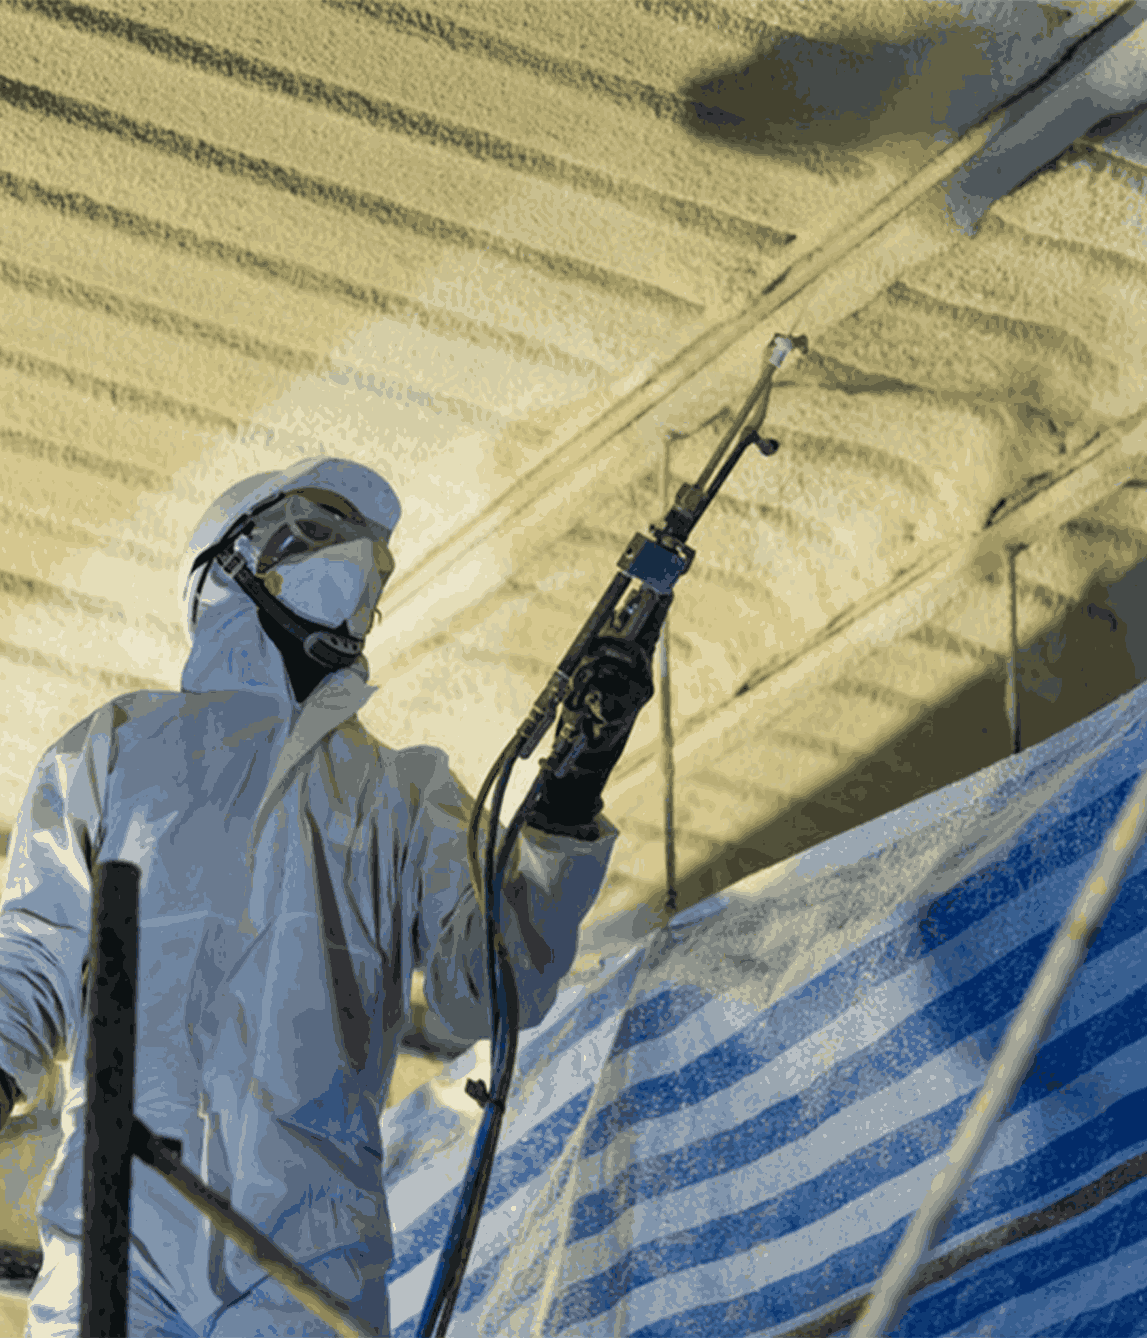
در فرمولاسیون اسپری فوم، دانسیته، ضریب هدایت حرارتی (λ)، ساختار سلولی و چسبندگی به زیرکار در آزمایشگاه با دقت بالا طراحی میشود. اما در پروژه واقعی، معمولاً شکست از خود «مواد» نیست؛ از فاصله بین شرایط ایدهآل و واقعیت اجراست.
از دید مدیری که باید بودجه، برنامه و کیفیت را همزمان کنترل کند، هر خطای کوچک در اجرای اسپری فوم میتواند در مقیاس هزاران مترمربع به معنای دهها هزار کیلووات ساعت انرژی اضافی در طول عمر بهرهبرداری باشد. بنابراین تمرکز فقط روی خرید «بهترین سیستم» کافی نیست؛ اجرای آن سیستم باید مثل یک فرآیند صنعتی قابلپایش مدیریت شود.
هنگام مذاکره با تأمینکننده سیستم اسپری فوم، علاوه بر دیتاشیت، از او بخواهید شاخصهای قابلاندازهگیری برای کنترل کیفیت اجرا (دانسیته، ضخامت، چسبندگی، λ و…) را تعریف کند و آنها را در بریف پروژه ثبت کنید.
۲. ماتریس پنج خطای رایج در اجرای اسپری فوم
این جدول، خطا، اثر روی فوم، نشانه ظاهری و اقدام اصلاحی را کنار هم میآورد؛ چیزی که تیم اجرا و R&D بتوانند روی آن مکالمه مشترک داشته باشند.
| خطا | اثر روی فوم | نشانه در پروژه | اقدام اصلاحی |
|---|---|---|---|
| ضخامت نامنظم لایهها | دانسیته مؤثر پایین، λ بالاتر از طراحی، ایجاد پلهای حرارتی. | نقاط سرد، تعریق موضعی، تفاوت ضخامت در برش. | تعریف ضخامت هدف/رواداری، گیج ضخامت، آموزش الگوی حرکت و همپوشانی پاسها. |
| زیرکار مرطوب یا آلوده | سلولهای درشت، چسبندگی ضعیف، ایجاد حباب و Void. | صدای خالی زیر فوم، جدایش موضعی، خیس شدن عایق در طول زمان. | کنترل رطوبت، تمیزکاری سطح، کنترل نقطه شبنم در سازههای فلزی. |
| نسبت اشتباه A/B | فوم بیش از حد نرم یا ترد، کاهش عمر مفید عایق. | جمعشدگی، ترک، افت مقاومت فشاری نسبت به نمونه آزمایشگاهی. | کالیبراسیون پمپها، کنترل دما/ویسکوزیته، ممنوعیت تغییر نسبت بدون ثبت. |
| فاصله نادرست نازل تا سطح | سطح ابری، ساختار ناهمگن، هدررفت مواد. | سطح موجدار یا مهمانند، پاشش اطراف قطعه. | تعریف بازه فاصله، اجرای پنل تست، ثبت تنظیمات قبل از شروع پروژه. |
| طراحی غلط لایهها و پاسها | گرمایش بیش از حد، تنش داخلی، ترک و Shrinkage. | ترکهای ریز، موجدار شدن سطح، جمعشدگی در گوشهها. | محدودکردن ضخامت هر پاس، رعایت زمان بین پاسها، طراحی ترتیب اجرا. |
۳. اگر این نشانه را دیدید، این پارامتر را چک کنید
این بخش بهصورت مستقیم قابلاستفاده در چکلیست سرپرستان اجراست؛ نشانه ظاهری را به یک اقدام مشخص وصل میکند.
احتمالاً ضخامت لایهها یکنواخت نیست. چند مقطع را برش بزنید و ضخامت واقعی را با گیج اندازه بگیرید؛ ممکن است در بعضی نواحی فقط نیمی از ضخامت طراحی اجرا شده باشد.
زیرکار مرطوب یا آلوده بوده یا فاصله زمانی بین پاسها رعایت نشده است. آمادهسازی سطح، رطوبت و چسبندگی را دوباره بررسی کنید.
ترکیبی از ایندکس بالا، پاسهای خیلی ضخیم و کنترلنشدن گرماست. نسبت A/B، دمای مواد و ضخامت هر پاس را بازبینی کنید.
۴. سؤالات متداول درباره خطاهای اجرای اسپری فوم
ضخامت هر پاس اسپری فوم چقدر باید باشد تا ریسک ترک و Shrinkage کم شود؟
اگر زیرکار کمی مرطوب باشد اما پروژه عجله داشته باشد، میشود اسپری کرد؟
چطور بفهمیم نسبت A/B در دستگاه اسپری درست تنظیم شده است؟
برای پروژه بعدی اسپری فوم، یک بریف فنی واقعی داشته باشید، نه فقط یک دیتاشیت
با پر کردن یک بریف فنی کوتاه، میتوانید نوع سازه، زیرکار، اقلیم، ضخامت هدف و محدودیتهای اجرایی را برای تیم فنی سپهر دنیا ارسال کنید. بر اساس این اطلاعات، پنجرهای از تنظیمات پیشنهادی (ایندکس، دانسیته، ضخامت هر پاس و فاصله زمانی بین پاسها) برای شما تعریف میشود.
پاسخ اولیه معمولاً شامل پیشنهاد دانسیته هدف، حداکثر ضخامت هر لایه، نکات کلیدی کنترل رطوبت و چکلیست QC در حین اجراست.